


「新製品の試作で深絞り形状が必要だが、他社に『加工不可』と断られた」「試作金型の製作期間を待っていられない。とにかく短納期で手元にサンプルが欲しい」「量産前提ではないため、高額な金型費はかけられない」
設計・開発技術者の皆様、このようなお悩みはありませんか?
絞り加工(深絞り加工)は、板金加工の中でも金属の塑性変形限界を見極める高度な技術を要します。そのため、形状の複雑さや素材の硬度によって「試作を断られる」「量産型相当の高額な金型費と長期納期を提示される」といった壁に突き当たることが少なくありません。
本記事では、設計・開発技術者の方に向けて、絞り加工の限界を突破する技術的ノウハウから、精密板金の強みを活かした「簡易金型」を用いてイニシャルコストと納期を劇的に抑える方法まで詳しく解説します。
絞り加工(深絞り加工)とは?基礎知識と技術者が直面する試作の課題
絞り加工の基本原理と他加工との違い
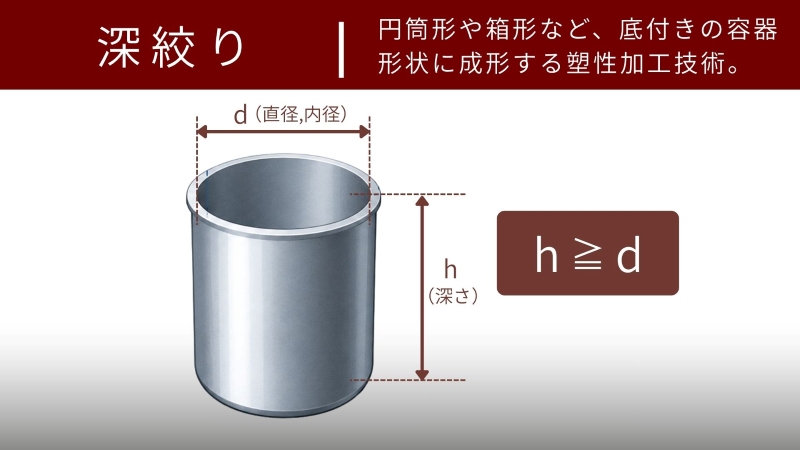
絞り加工とは、一枚の平らな金属板(ブランク)を、プレス機と金型(ポンチとダイ)を使って、円筒形や箱形など、底付きの容器形状に成形する塑性加工技術です。
曲げ加工が一方向への折れ曲がりであるのに対し、絞り加工は金属が縮みながら伸びる「三次元的な変形」を伴います。そのため材料に大きな応力がかかり、割れやシワが発生しやすい特徴があります。中でも、製品の深さ(h)が直径(d)よりも大きい(h ≧ d)形状を作るものを深絞り加工と呼び、難易度が格段に上がります。
なぜ絞り加工の試作は「高コスト・長納期」になりやすいのか?
技術者が絞り加工の試作を依頼する際、最大のネックとなるのが「金型」です。
量産用の金型(順送型や高精度な専用単発型)は、硬い鋼材を精密に削り出し、焼き入れ・研磨を行って製作されます。そのため、数百万円単位の初期費用と、1〜2ヶ月以上の製作期間がかかるのが一般的です。「量産前の検証として数個だけ欲しい」「設計変更が入るかもしれない」という試作段階において、この量産前提の体制が大きな障壁となります。
試作・少量生産に特化!短納期と低コストを実現する「2種類の簡易金型」
精密板金業である当社が、短納期かつ低コストでの絞り試作を実現できる理由は、量産用とは全く異なるアプローチで「簡易金型」を内製しているためです。 形状の特性に合わせて、主に以下の2種類の簡易金型を使い分けています。
① 積層金型(レーザーカット×積層)
レーザー加工機で鉄板などの板材を必要な形状にカットし、それらの板を何枚も積み重ねて(積層して)結合し、一つの金型を作り上げる工法です。 精密板金の得意設備であるレーザー加工機を使用するため、製作スピードが圧倒的に早く、材料ロスも少ないためコストダウンに絶大な威力を発揮します。比較的シンプルな形状や、段付け絞りなどに適しています。
② マシニング切削金型
アルミや鉄のブロック材から、マシニングセンタ(工作機械)を用いて切削加工で削り出して作成する簡易型です。 積層金型では表現が難しい、滑らかな3D曲面、斜め形状、複雑な異形絞りなどの金型を作る際に適しています。量産用の硬いダイス鋼ではなく、加工性の良い材料を選ぶことで製作期間を短縮します。
【比較表】量産金型と簡易金型の違い
これらの簡易金型は、単発のプレス機にセットして手作業で絞り加工を行うため、大量生産(数万個〜)には向きません。 しかし、「1個〜数百個」の試作や少量の生産においては、イニシャルコストとスピードの面で圧倒的な優位性を持ちます。
| 比較項目 | 量産用金型 (順送・専用単発) | 簡易型:積層金型 | 簡易型:切削金型 |
| 主な用途 | 大量生産(数万個〜) | 試作・少量生産(1〜数百個) | 試作・少量生産(1〜数百個) |
| 初期費用 | 非常に高い(数百万円〜) | 圧倒的に安い | 安い〜中程度 |
| 製作リードタイム | 長い(1〜2ヶ月以上) | 数日〜(極めて短い) | 1〜2週間程度 |
| 得意な形状 | あらゆる形状を高精度・高速で | シンプルな形状、段付け等 | 複雑な3D曲面、異形形状 |
| 加工・生産方式 | 自動・高速(順送プレス等) | 手作業・単発(単発プレス機) | 手作業・単発(単発プレス機) |
他社で「加工不可」と断られる難形状・難削材の深絞り突破法
簡易金型による短納期対応だけでなく、加工難度の高い材料や形状を成功させるための技術的ポイントを解説します。
割れ・シワを防ぐ塑性加工コントロール
金属が伸びきって破断する「割れ」を防ぐため、金型の適切なクリアランス(隙間)設定、コーナーRの調整、そして特殊な潤滑技術が不可欠です。また、金属が余って波打つ「シワ」を防ぐためのしわ押さえ力の調整も、強すぎると割れ、弱すぎるとシワになるシビアなバランスが求められます。単発プレス機だからこそ、職人が1ショットごとにこの微細な感覚を調整できます。
難加工材料の絞りノウハウ
航空宇宙や医療、自動車分野で需要が高まる難加工材は、専用のアプローチが必要です。例えばチタンの絞り加工の場合、摩擦係数が高く焼き付きやすいため、専用の潤滑材や、冷間で絞る際にはノウハウが必要になります。ツツミ産業では、様々な難加工材料の実績があります。また新素材や特殊な材料のトライ加工も請け負っております。
当社では、加工難度の高い64チタンの絞り加工も行っています。詳しくは、技術コラム「【高機能金属】64チタン(Ti-6Al-4V)とは?特性比較と難加工(曲げ・絞り・溶接)を可能にする板金技術」で解説しています。
【図面チェック】絞り加工の試作で失敗しないための設計ガイド
他社で「加工不可」と判定された図面でも、寸法やR(コーナー半径)をわずかに調整するだけで、簡易金型での加工が可能になるケースは少なくありません。
絞り加工の難易度を決定づけるのが「絞り比(m)」です。 絞り比は、「絞り後の製品直径(d)」÷「加工前の円板(ブランク)直径(D)」で計算されます。
以下は、SPCC(冷間圧延鋼板)や軟質のアルミなど、一般的な絞り用材料を想定した場合の目安です。
- 一般的な1回絞りの限界: 絞り比
m = 0.5〜0.6程度 - 深絞り(再絞り)が必要な領域: 絞り比
m < 0.5(複数回の絞り工程が必要)
また、R(コーナー半径)の設定も重要です。角が鋭すぎると応力が集中し、割れの原因となります。
- ダイ肩R(rd): 金型(ダイ)の角の丸み。板厚(t)に対して
rd = 4t 〜 8tが理想的です。 - ポンチ肩R(rp): 押し込むポンチの角の丸み。板厚に対して
rp = 3t 〜 5tが目安です。 - 角筒絞りのコーナーR(rc): 絞り深さ(h)に対して
rc ≧ 0.2hを確保すると加工が安定します。
※【重要】材質による加工限界の違いにご注意ください
上記の数値はあくまで基本の目安です。材質の「伸び率」や「r値(ランクフォード値)」によって加工限界は大きく変動します。例えばチタン・高張力鋼板などは、一般的な軟鋼に比べて伸びにくく、スプリングバックも大きいため、1回で絞れる限界(絞り比)は浅くなり、より大きなダイ肩Rやポンチ肩Rを確保する必要があります。
「この材質で、この深さ・Rの絞りが可能か?」と迷われた際は、材質変更を含めた最適なバランスをご提案しますので、図面段階でお気軽にご相談ください。
板厚減少率を見越した設計寸法の持たせ方
絞り加工では金属が引き延ばされるため、ポンチの肩に当たる部分(底部付近の側面)は最大で元の板厚の10%〜20%程度薄くなる場合があります。強度計算を行う際は、この板厚減少を考慮して、あらかじめ一段階厚い材料を選定するなどの安全率を見込む必要があります。
後工程を考慮した公差設定
絞り加工後の製品は、内部に応力(スプリングバック等)が残っているため、厳しい寸法公差を絞り加工単体で出すのは困難です。 絞り加工直後の縁は波打つため、綺麗な形状にするには後工程での「トリミング(縁切り)」が必須です。試作段階では、絶対に譲れない「重要寸法」と、多少のブレが許容される「参考寸法」を明確に分けてご指示いただくことで、簡易金型の構造をさらに簡略化でき、納期短縮とコストダウンに繋がります。
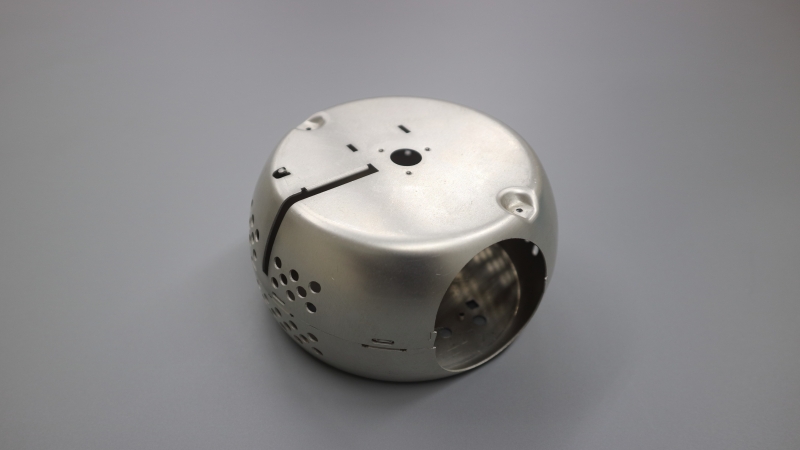
材質A5052、板厚t=0.8mm。
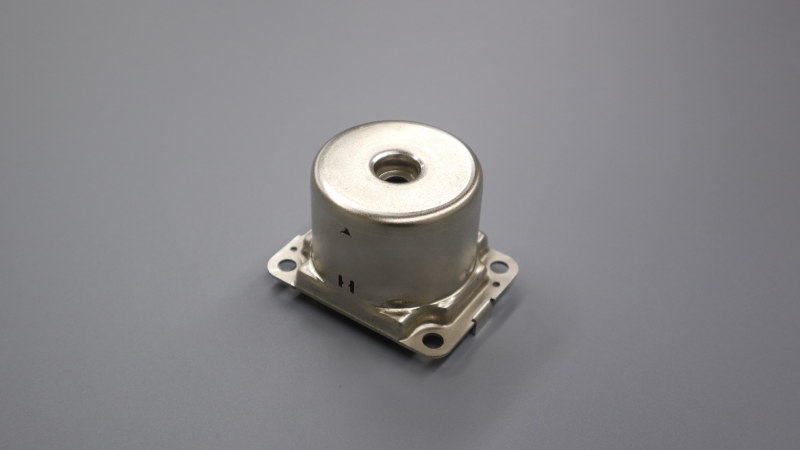
材質SPCE、板厚t=1.2mm。
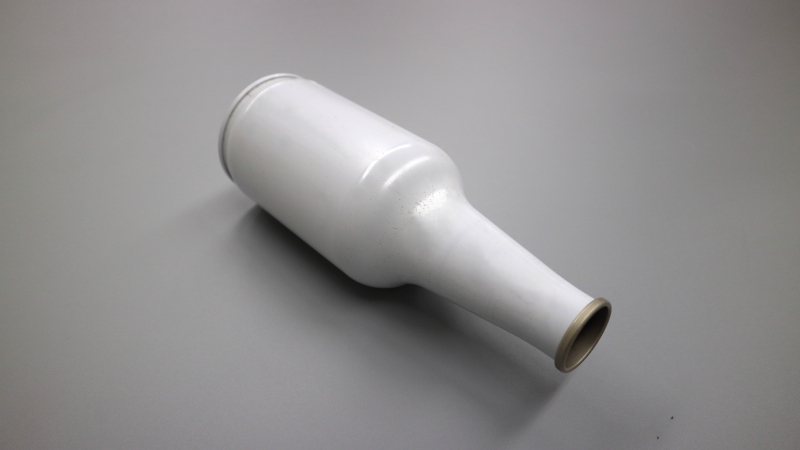
材質カラー鋼板、板厚t=0.4mm。
難形状・短納期の絞り加工試作はツツミ産業にお任せください
「こんな形状、本当に絞り加工でできるのか?」「量産はしないが、数個だけちゃんとした試作品が欲しい」と迷ったら、まずはご相談ください。
手書きのスケッチや、2D/3D CADデータをお送りいただければ、当社の技術スタッフが加工可否の判断と、最適な簡易金型(積層・切削)をご提案します。「ここを少し変更すれば作れる」といった、プロ目線での図面最適化(VA/VE提案)も得意としております。
試作の壁にぶつかっている設計者様、納期でお困りの方は、ぜひツツミ産業にご一報ください。他社ができない加工を実現し、お客様の開発プロジェクトを強力にサポートします。