機械装置の組み立てや精密なクリアランス調整において、欠かすことのできない「シム」。設計段階で完全に予測することが難しい隙間やガタつきを補正するため、開発現場では「今すぐ、指定した寸法のシムが欲しい」というケースが頻発します。
本記事では、設計・開発技術者に向けて、特注シムの役割や材質・板厚の選び方、各種加工方法の違いといった基礎知識を詳しく解説します。さらに、単なる丸型・角型にとどまらない「複雑形状のシム」や「極薄材のシム」を、高精度かつ短納期で調達するためのポイントも紹介します。試作開発のリードタイム短縮にぜひお役立てください。
シムとは?設計者が知っておくべき役割と基礎知識
シム(Shim)とは、機械部品の組み立て時に生じる隙間(クリアランス)を埋め、ガタつき防止や高さ調整、芯出し(アライメント)を行うための極薄の金属板です。
部品の加工精度が高まっても、複数の部品を組み上げるアセンブリ工程においては、どうしても寸法の累積公差(ばらつき)が生じます。この誤差を吸収し、機械のパフォーマンスを100%発揮させるためにシムによる微調整が不可欠となります。
スペーサーとの違い
シムと似た用途で「スペーサー」や「ライナー」と呼ばれる部品がありますが、一般的にスペーサーは「一定の空間を確保・維持するため」の比較的厚みのある部品を指します。一方、シムは「0.01mm〜数mm単位での微細な寸法調整」を目的としており、極薄の板材が使用されるのが特徴です。
シムの主な形状・種類とそれぞれの特徴・用途
シムには、組み込まれる箇所の構造やメンテナンスの頻度に合わせて、いくつかの代表的な形状(種類)があります。ここでは、主要な形状ごとの特徴と適した用途を解説します。
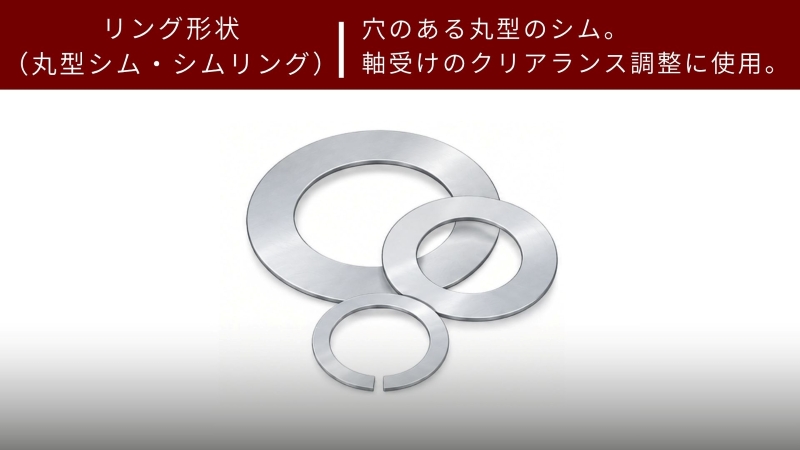
1. リング形状(丸型シム・シムリング)
【特徴と用途】 ドーナツ状の丸い穴が空いた、最もスタンダードな形状です。主に、回転軸(シャフト)やベアリングの軸受け部分におけるクリアランス調整に使用されます。 シャフトを通したり、ボルトを穴に通して完全に締め込んで固定したりするため、振動による脱落のリスクが低く、高い安定性を誇ります。モーターやシリンダーの組み立てなど、正確な芯出しが求められる箇所に最適です。
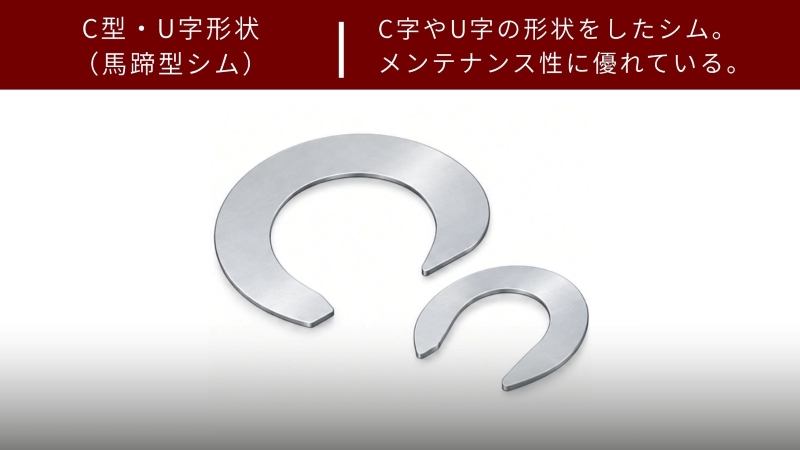
2. C型・U字形状(馬蹄型シム)
【特徴と用途】 リング形状の一部が切り欠かれた、アルファベットの「C」や「U」のような形状をしたシムです。 最大のメリットは「優れたメンテナンス性」にあります。部品を完全に分解したり、ボルトを最後まで抜いたりすることなく、ボルトを少し緩めるだけで横からサッと差し込んだり引き抜いたりすることができます。稼働後の微調整や、頻繁にクリアランスを変更する現場で非常に重宝される形状です。
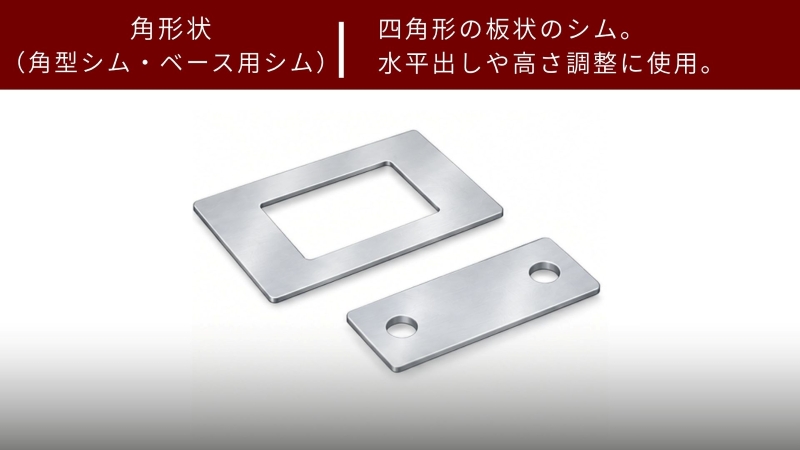
3. 角形状(角型シム・ベース用シム)
【特徴と用途】 四角形の板状のシムで、角の箇所にボルト用の穴や切り欠きが設けられていることもあります。 主に、モーター、ポンプ、コンプレッサーといった大型機械やユニットを架台(ベース)に設置する際の、水平出しや高さ調整に使用されます。接地面が広く取れるため、荷重を安定して面で受けることができ、装置全体の傾きやガタつきを強固に防ぎます。
4. 特殊・異形状(カスタムシム)
【特徴と用途】 上記の標準的な形状では対応できない箇所に使用される、完全オーダーメイドの形状です。「複数のボルト穴や干渉物を避けたい」「限られた狭いスペースにピッタリ収めたい」「抜け止めのためのツメを付けたい」といった複雑な設計要求に応えます。 一般的な規格品としては流通していないため、当社のような精密板金加工による特注対応が必要になる領域です。
特注シムの材質・板厚の選び方
装置の仕様や使用環境に合わせて、最適なシムの材質と板厚を選定することが重要です。
代表的な材質の特徴
- ステンレス(SUS304 / SUS316など):
防錆性に優れ、強度も高いため、シムとして最も一般的に使用されます。過酷な環境下やクリーンルーム内での使用にも適しています。 - 真鍮(黄銅):
適度な柔らかさがあり、相手側の部品に馴染みやすいのが特徴です。高価な精密部品を傷つけたくない場合によく採用されます。 - 鉄(SPCCなど) / 焼き入れリボン鋼:
コストパフォーマンスに優れ、強度が求められる箇所に使用されます(※錆への配慮が必要です)。 - アルミ / 銅:
軽量化が求められる箇所にはアルミ、熱伝導性や導電性が求められる箇所には銅が選ばれます。
板厚のバリエーションと微調整の考え方
シムの板厚は、0.01mm、0.03mm、0.05mmといった極薄材から、0.1mm〜数ミリ単位まで幅広く存在します。設計現場では、目標とするクリアランスに合わせて「0.5mmを1枚」と「0.05mmを数枚」重ね合わせて微調整するといった使われ方が主流です。
シムの加工方法と精度の違い(レーザー・エッチング・プレス)
特注シムを製作する際の代表的な加工工法について、それぞれのメリットとデメリットを比較します。
| 加工方法 | メリット | デメリット・注意点 | 最適な用途 |
| レーザーカット | 金型不要で初期費用ゼロ。1個からの試作に最適。複雑な形状もデータ通りに切断可能。 | 極薄材の場合、熱による歪みや反りが発生しやすい(※高い加工ノウハウが必要)。 | 試作・小ロット、短納期案件、異形状シム |
| エッチング加工 | 薬品で溶かすため、バリ(カエリ)や熱歪みが一切発生しない。極薄材の微細加工に最適。 | イニシャルコスト(原版代)がかかる。廃液処理等の都合上、納期がかかる場合がある。 | 極薄材、微細形状、中〜大ロット |
| プレス加工 | 抜き型を使用するため、大量生産時の単価が最も安く、加工スピードが速い。 | 専用の金型を製作するため、初期費用が高額。数個の試作には不向き。 | 量産品(数千個〜) |
試作開発フェーズにおいては、金型費用がかからずスピーディな対応が可能なレーザー加工やワイヤーカットが圧倒的に有利です。
【技術課題】複雑な形状・極薄シムの加工における難しさ
一般的な規格品のシムリング(丸型)や角シムであれば、容易に入手可能です。しかし、実際の設計現場では「装置の構造上、ボルトを抜かずに横から差し込めるU字形状にしたい」「干渉を避けるため、複雑な外形ラインや複数の穴を持つシムが必要」といったケースが多々発生します。
ここで技術的な壁となるのが「極薄材特有の加工の難しさ」です。
- 熱歪みと反りの発生:
板厚0.1mm以下の極薄材をレーザーカットすると、熱影響によって素材が反り返ってしまい、シムとして致命的な「平面度」が失われてしまいます。 - 微小なバリ(カエリ):
切断面にバリが残っていると、シムを重ね合わせた際に隙間が生じ、正確なクリアランス調整ができなくなります。
これらの課題をクリアし、平面度と平行度を保ったまま複雑な形状の特注シムを製作するには、精密板金における高度な熱コントロール技術と、丁寧なバリ取りのノウハウが不可欠です。
試作開発における特注シム「短納期」調達のメリット
「組み上げてみたら想定外のガタつきがあり、今すぐシムが必要になった」
開発現場でよくあるこうしたトラブルにおいて、シムの調達にかかる時間は、そのままプロジェクトの遅延に直結します。
当社のような精密・試作板金を専門とする企業を利用する最大のメリットは「圧倒的なスピード」です。
- 図面レス・3D CADデータでのダイレクト手配:
DXFや3D CADデータをそのままお送りいただくことで、図面化する工数を削減し、即座に加工プログラムを展開します。また当社にて仕様や形状をヒアリングしデータ作成も可能です。 - 開発リードタイムの劇的な短縮:
複雑な形状の特注シムであっても、ご依頼から数日以内に納品。アセンブリ工程での手戻りや待ち時間を最小限に抑えます。
高難度加工にも対応!ツツミ産業の特注シム製作事例
当社が対応した特注シムの事例をご紹介します。当社では、最新のレーザー加工機を駆使し、複雑な曲げ加工を掛け合わせ、歪みとバリのない高品質な特注シムをご提供しています。
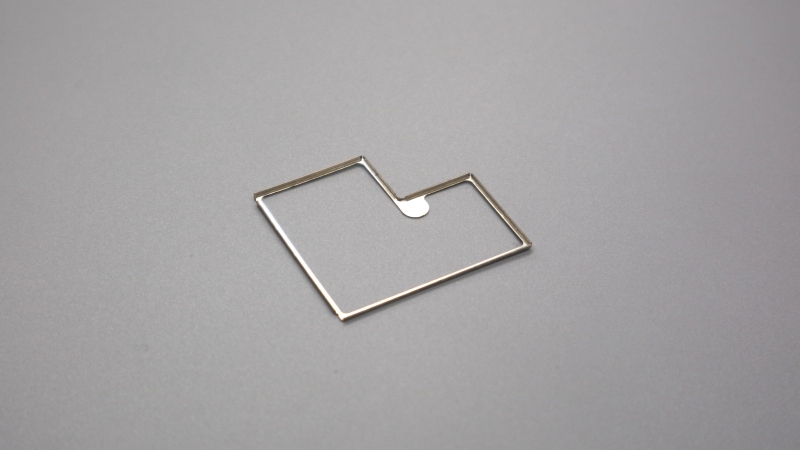
材質SUS304、板厚t=0.2mm
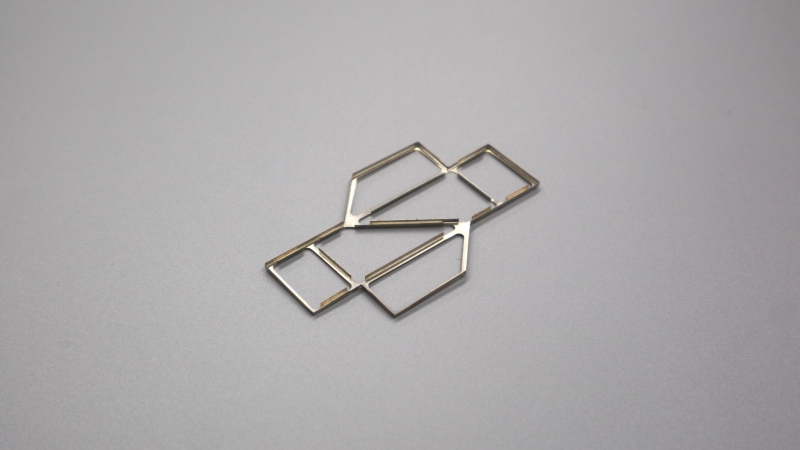
材質SUS304、板厚t=0.1mm
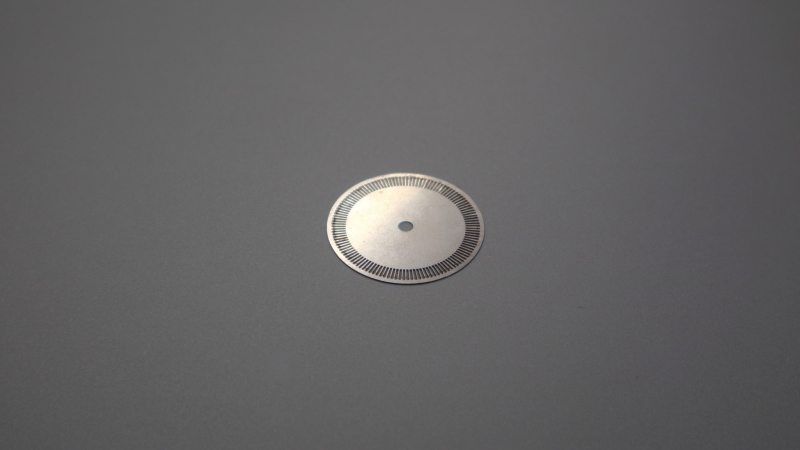
材質SUS304、板厚t=0.2mm
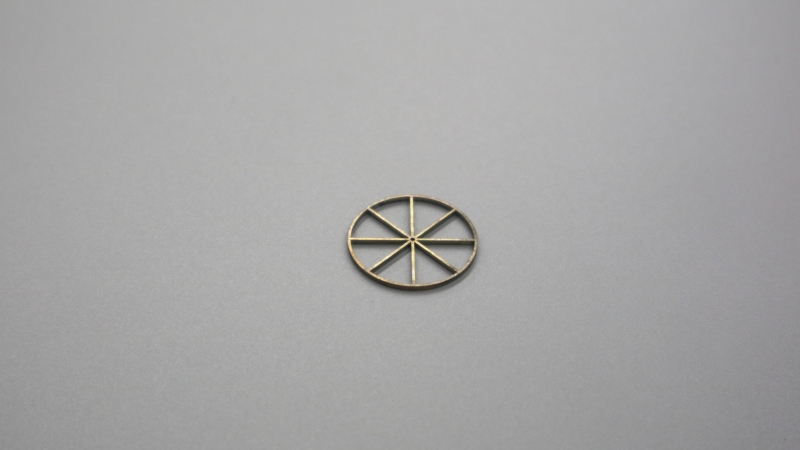
材質SPCC、板厚t=1.0mm
まとめ:シムのオーダーメイド・試作は精密板金のプロへ
シムは小さな部品ですが、機械の精度と寿命を左右する極めて重要な役割を担っています。標準規格品のシムでは対応できない「特殊な形状」「特殊な材質」「極薄寸法」、そして何より「今すぐ欲しい」というご要望には、精密板金・試作板金の加工ノウハウが不可欠です。
ツツミ産業では、高い技術力と短納期対応を武器に、設計・開発技術者の皆様の「困った」を解決します。
他社で「歪みが出るから難しい」「納期がかかりすぎる」と断わられた難しい加工の特注シムがございましたら、ぜひ一度、試作板金のプロフェッショナルである当社にご相談ください。CADデータ1つから、スピーディにお見積りと製作対応をさせていただきます。